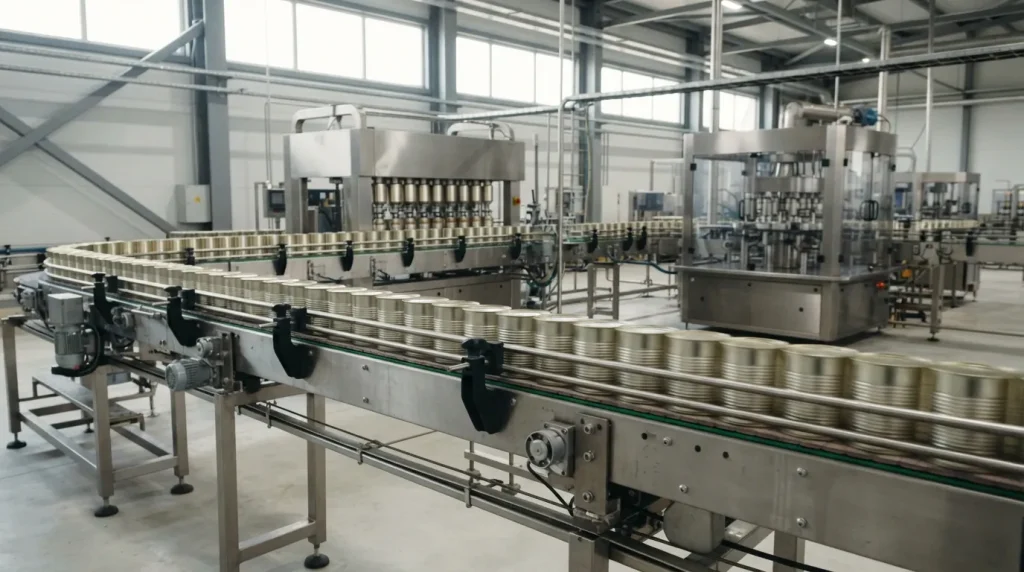
وقتی برای خرید خط کنسرو استعلام میگیرید، اولین سؤال سازنده این است: «ظرفیت مورد نظرتان چقدر است؟» اگر جوابتان فقط «۱۰ تن در روز» باشد، کار تمام نیست. ظرفیت خط تولید کنسرو را باید به قوطی در دقیقه تبدیل کرد، گلوگاه خط را پیدا کرد و راندمان واقعی را هم در نظر گرفت. این مقاله روش این محاسبه را قدمبهقدم توضیح میدهد تا با عدد دقیقتری سراغ طراحی خط بروید.
ظرفیت را با چه واحدی بیان کنیم؟
در خط کنسرو سه واحد رایج است و هر کدام به کار یک بخش میآید:
- قوطی در دقیقه: زبان ماشینآلات. پرکن، دربند، اگزاست و نوار نقالهها با این عدد طراحی میشوند.
- کیلوگرم در ساعت: زبان بخش آمادهسازی؛ شستشو، بلانچ، برش و پخت مواد اولیه.
- تن در روز یا شیفت: زبان مدیریت و فروش؛ عددی که در برنامه تولید و طرح توجیهی میآید.
رابطهٔ تبدیل ساده است:
تولید روزانه (کیلوگرم) = قوطی در دقیقه × ۶۰ × ساعت کاری مؤثر × وزن خالص هر قوطی (گرم) ÷ ۱۰۰۰
دقت کنید که وزن خالص محصول را حساب کنید، نه وزن قوطی پر. در محصولاتی که محلول یا روغن دارند، مثل تن ماهی یا کنسرو لوبیا، وزن مادهٔ اولیهای که وارد خط میشود با وزن خالص قوطی فرق دارد و بخش آمادهسازی باید با وزن مادهٔ اولیه طراحی شود.
ظرفیت خط برابر ظرفیت کندترین ایستگاه است
خط کنسرو زنجیرهای از ایستگاههاست: آمادهسازی، پرکنی، اگزاست، دربندی، استریل در اتوکلاو، خنککاری، برچسب و در نهایت پالتچینی. اگر پرکن ۱۲۰ قوطی در دقیقه کار کند ولی دربند فقط ۸۰ قوطی، ظرفیت واقعی خط ۸۰ قوطی است. به این ایستگاه «گلوگاه» میگویند.
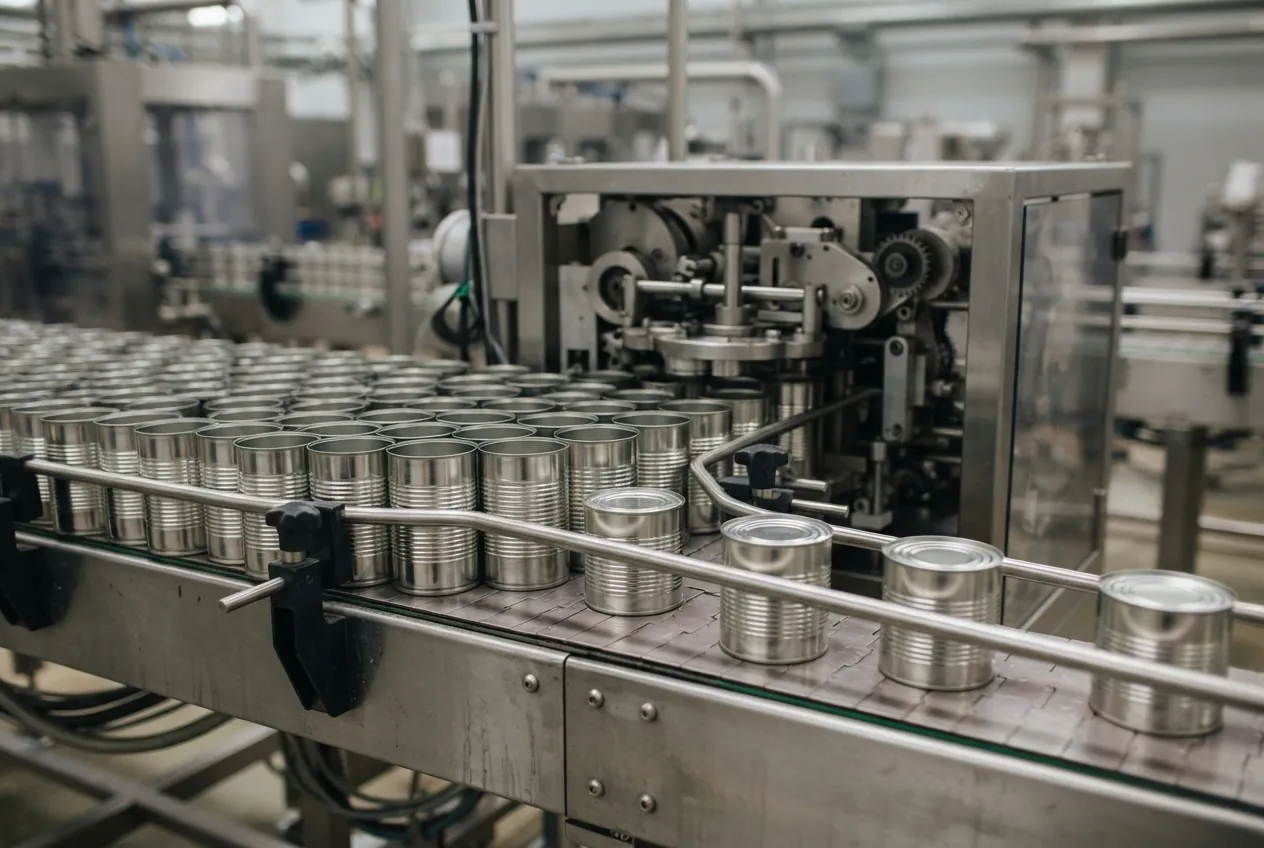
برای همین، در طراحی خط همهٔ ایستگاهها را با یک عدد هدف میسنجند و معمولاً ایستگاههای پیوسته را کمی بالاتر از هدف انتخاب میکنند تا اگر یکی چند لحظه بایستد، بقیه بتوانند عقبماندگی را جبران کنند. خرید یک دستگاه خیلی سریع کنار دستگاههای کند، فقط پول را در دستگاهی قفل میکند که بیشتر وقتش منتظر است.
اتوکلاو: ایستگاهی که پیوسته نیست
بیشتر ایستگاههای خط پیوستهاند، اما اتوکلاو در بیشتر کارخانهها ناپیوسته (بچ) کار میکند. یعنی ظرفیتش را باید جداگانه حساب کرد:
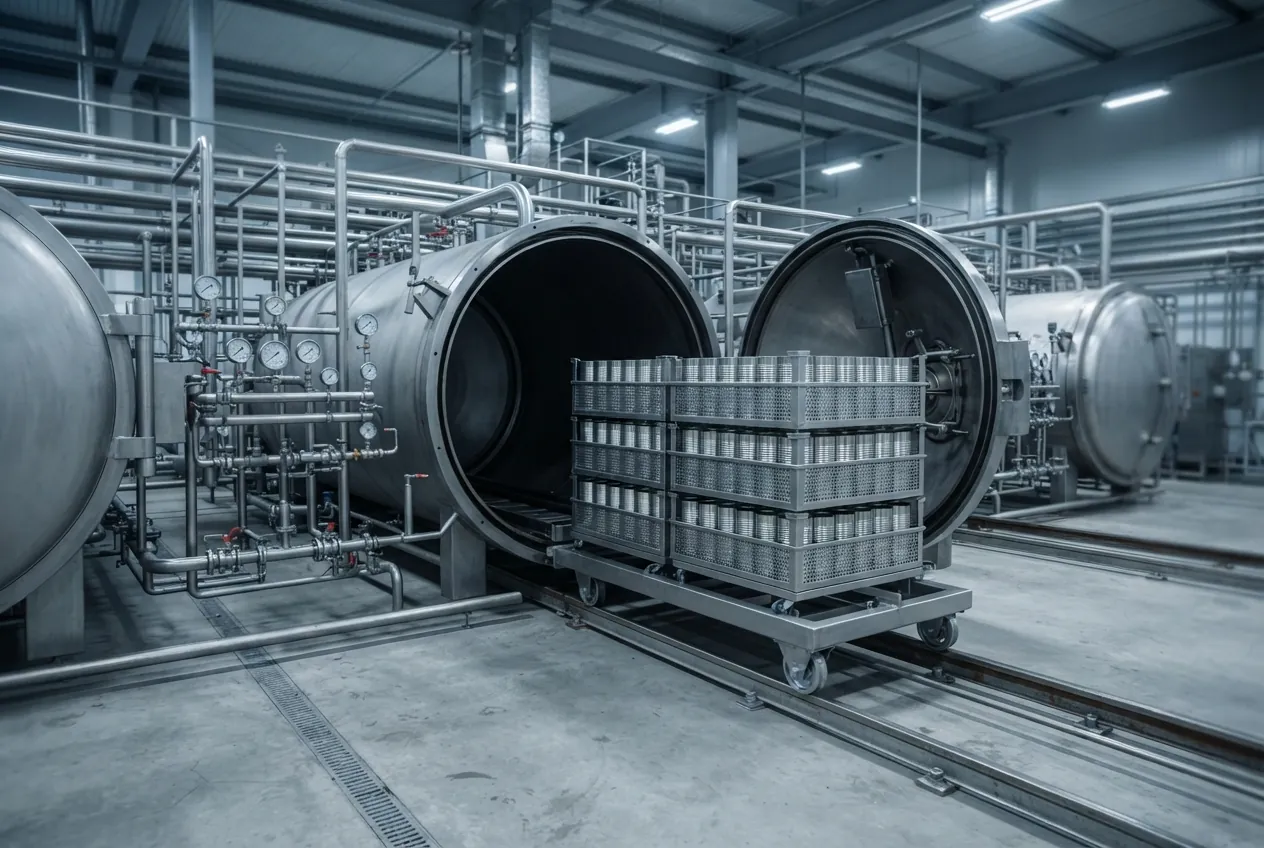
ظرفیت هر اتوکلاو (قوطی در ساعت) = تعداد قوطی در هر بار ÷ زمان کامل یک سیکل (ساعت)
زمان کامل سیکل فقط زمان استریل نیست. بارگیری سبدها، رسیدن به دما، نگهداشتن در دما، خنککاری و تخلیه همه جزو سیکلاند. زمان و دمای استریل هر محصول را باید مسئول فرآیند حرارتی و آزمون نفوذ حرارت تعیین کنند؛ این عدد را نمیتوان از روی خط دیگر یا محصول دیگر کپی کرد.
بخشی از سیکل که در کنترل طراح خط است، زمان بارگیری و تخلیه است. چیدن دستی قوطیها در سبد کند و پرخطاست. لودر قوطی در سبد اتوکلاو و آنلودر قوطی از اتوکلاو این دو مرحله را کوتاه و یکنواخت میکنند و در نتیجه تعداد سیکل در هر شیفت بیشتر میشود. برای آشنایی بیشتر، مقالهٔ لودر قوطی اتوکلاو چیست را بخوانید.
راندمان واقعی: چرا ظرفیت اسمی هیچوقت کامل به دست نمیآید
هیچ خطی در تمام ساعت کاری با سرعت اسمی تولید نمیکند. شستشوی بین شیفتها، تعویض سایز قوطی، توقفهای کوتاه، کمکاری بخش آمادهسازی و قوطیهای معیوب همه از تولید کم میکنند. در صنعت برای سنجش این فاصله از شاخص OEE (اثربخشی کلی تجهیزات) استفاده میشود:
OEE = دسترسپذیری × عملکرد × کیفیت
- دسترسپذیری: چه سهمی از زمان برنامهریزیشده خط واقعاً کار کرده است.
- عملکرد: در زمانی که کار کرده، چه نسبتی از سرعت اسمی را داشته است.
- کیفیت: چه سهمی از قوطیهای تولیدشده سالم و قابل فروش بودهاند.
برای طراحی خط جدید، عدد OEE را بر اساس تجربهٔ کارخانههای مشابه یا خط فعلی خودتان فرض کنید و سرعت ماشینآلات را بر آن اساس بالاتر بگیرید. اگر هیچ دادهای ندارید، با سازنده دربارهٔ فرض محافظهکارانه صحبت کنید.
مثال عددی گامبهگام
اعداد این مثال فرضیاند و فقط برای نشاندادن روش محاسبه آمدهاند.
فرض کنید هدف، تولید روزانه ۱۰ تن محصول خالص در قوطیهایی با وزن خالص ۱۸۰ گرم است، در دو شیفت ۸ ساعته، و OEE را ۷۵ درصد فرض کردهایم.
- تعداد قوطی در روز: ۱۰٬۰۰۰٬۰۰۰ گرم ÷ ۱۸۰ گرم ≈ ۵۵٬۵۵۶ قوطی
- دقیقههای مؤثر کار: ۱۶ ساعت × ۶۰ × ۰٫۷۵ = ۷۲۰ دقیقه
- سرعت لازم خط: ۵۵٬۵۵۶ ÷ ۷۲۰ ≈ ۷۷ قوطی در دقیقه؛ پس ایستگاههای پیوسته باید دستکم حدود ۸۰ قوطی در دقیقه ظرفیت داشته باشند.
- ظرفیت لازم اتوکلاو: ۵۵٬۵۵۶ ÷ ۱۶ ساعت ≈ ۳٬۴۷۲ قوطی در ساعت؛ با در نظر گرفتن راندمان ۷۵ درصد ≈ ۴٬۶۳۰ قوطی در ساعت.
- تعداد اتوکلاو: اگر هر اتوکلاو در هر بار ۴٬۰۰۰ قوطی بگیرد و سیکل کامل ۹۰ دقیقه طول بکشد، هر اتوکلاو حدود ۲٬۶۶۷ قوطی در ساعت فرآوری میکند. پس دو اتوکلاو (حدود ۵٬۳۳۳ قوطی در ساعت) لازم است.
همین مثال نشان میدهد که کوتاهکردن زمان بارگیری و تخلیه چقدر اثر دارد: اگر سیکل از ۹۰ دقیقه کمتر شود، ممکن است با همان تعداد اتوکلاو ظرفیت بیشتری به دست بیاید یا فشار روی برنامهٔ شیفت کمتر شود.
ظرفیت امروز یا ظرفیت سه سال بعد؟
خطی که دقیقاً برای ظرفیت امروز طراحی شود، با اولین رشد فروش به گلوگاه میخورد. چند تصمیم ساده در زمان طراحی، توسعهٔ بعدی را ارزانتر میکند:
- در چیدمان سوله جا برای یک اتوکلاو یا یک ایستگاه اضافه در نظر بگیرید.
- نوار نقالهها و تابلوهای برق را طوری انتخاب کنید که افزایش سرعت را تحمل کنند.
- اگر قرار است چند محصول یا چند سایز قوطی تولید شود، زمان تعویض سایز را جزو محاسبهٔ ظرفیت بیاورید.
ظرفیت مستقیم روی هزینه هم اثر دارد. در مقالهٔ هزینه راهاندازی کارخانه کنسرو توضیح دادهایم که ظرفیت یکی از عوامل اصلی قیمت خط است.
برای استعلام قیمت چه اطلاعاتی آماده کنید؟
هرچه این اطلاعات دقیقتر باشد، طراحی و قیمت پیشنهادی هم دقیقتر است:
- نوع محصول یا محصولات و دستور تولید هر کدام
- سایز و جنس قوطی یا شیشه و وزن خالص هر بسته
- تولید روزانهٔ هدف و تعداد شیفت
- ماشینآلاتی که از قبل دارید و قرار است در خط بمانند
- ابعاد سوله و محدودیتهای فضا
- برنامهٔ توسعهٔ ظرفیت در چند سال آینده
کارشناسان نانو ماشین با این اطلاعات ظرفیت هر ایستگاه را محاسبه و گلوگاهها را پیش از ساخت مشخص میکنند. برای دیدن دستگاهها به صفحهٔ خطوط تولید سر بزنید یا از طریق صفحه تماس درخواست مشاوره بدهید.
سؤالات متداول
ظرفیت خط تولید کنسرو را با چه واحدی اعلام کنم؟
برای مذاکره با سازنده، هم تولید روزانه (تن در روز) و هم وزن خالص هر قوطی را بگویید. سازنده از این دو عدد، سرعت لازم را به قوطی در دقیقه حساب میکند.
چرا اتوکلاو معمولاً گلوگاه خط کنسرو است؟
چون اتوکلاو در بیشتر خطوط ناپیوسته کار میکند و هر سیکل شامل بارگیری، گرمشدن، استریل، خنککاری و تخلیه است. اگر تعداد اتوکلاو یا زمان سیکل درست حساب نشود، ایستگاههای سریع قبل از آن بیکار میمانند.
آیا میشود ظرفیت خط فعلی را بدون خرید خط جدید بالا برد؟
اغلب بله. اول گلوگاه را پیدا کنید. گاهی اضافهکردن یک دستگاه، خودکار کردن بارگیری اتوکلاو یا کمکردن زمان تعویض سایز، ظرفیت کل خط را بالا میبرد بدون اینکه بقیهٔ ایستگاهها عوض شوند.